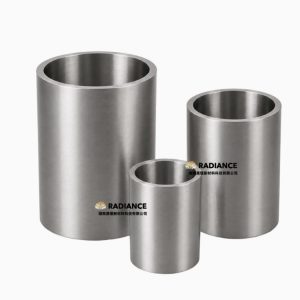
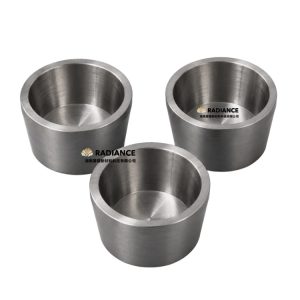
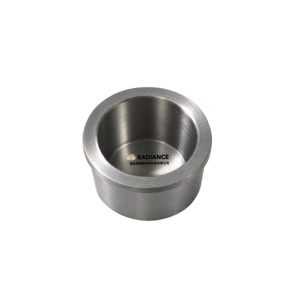
钨坩埚具有较高的熔点,常用于高温蒸发、熔炼及部分特殊材料制备工艺。但在实际使用中,坩埚可能出现低部或侧壁开裂、口沿变形、局部变薄等问题。
遇到这些情况,不能仅凭损坏后的外观判断原因,也不能直接认定是材料质量问题。工作温度、炉内气氛、升降温过程、装料和支撑方式以及坩埚自身的结构与制造状态,都可能影响其使用表现。排查时应该把运行记录和损伤特征结合起来看。
一、开裂排查:关注温度变化与热应力
钨的熔点约为3422℃,但熔点并不等于推荐使用温度,也不能单凭这一数值判断坩埚能不能长期稳定工作。对于其而言,局部温度差以及由此形成的热应力是开裂排查中需要考虑的因素。
当坩埚不同部位升温或降温不同步时,各区域的热膨胀和收缩程度会有差异。如果产生的应力超过材料和结构能够承受的范围,就可能出现裂纹;反复热循环也可能使已有缺陷逐渐扩展。钨的力学表现还会随温度和材料状态变化,因此冷却阶段同样不能忽视。
发现裂纹后可以先核对升温曲线、保温时间和降温过程,并检查坩埚的放置位置、加热区域及炉内温度分布。若损伤总在相同的位置出现,还应关注该处是否存在局部温差、支撑接触异常或结构应力集中。
升降温速度没有适用于所有坩埚的统一数值。具体应该根据坩埚尺寸、壁厚、材料状态、设备结构和工艺要求确定,不宜直接照搬其他设备的参数。
二、变形排查:检查高温载荷与结构匹配
如果坩埚出现侧壁臌胀、口沿椭圆化或底部下陷,排查重点应从裂纹转向高温下的承载与尺寸稳定性。钨的熔点虽然较高,但在较高温度、持续载荷和较长保温时间共同作用下仍需要考虑蠕变或变形的可能。实际风险取决于具体温度、应力水平、材料状态和使用时间。
装料重量及其分布、坩埚底部的支撑状况也会影响局部受力。如果坩埚放置不稳、底部支撑不均或装料和取料时受到碰撞,损伤可能会进一步加重。对于大尺寸、薄壁或结构较复杂的坩埚,更应该提前评估承载方式和安装配合。
壁厚、底部结构、直径与高度比例等设计因素也会影响它在高温下的表现。壁厚增加不一定能解决所有问题,因为结构改变也会影响热响应和温度分布。出现变形时,建议记录变形部位、运行温度、保温时间、装料情况和支撑方式,再判断是否需要调整结构或运行条件。
三、检查炉内气氛及盛装物料的相容性
钨在高温含氧环境中会发生氧化,氧化可能造成材料损耗,严重时会影响到坩埚结构的完整性。因此使用时,除了记录炉温还应确认实际气氛是否符合工艺要求。
- 真空工艺:检查真空系统、密封和运行过程中的异常进气;必要时结合工艺要求关注残余气体情况。真空度数本身并不能代表炉内所有气体的组成。
- 保护气氛:核对气体种类、纯度、流量及供气稳定性,确认保护条件与实际工艺相匹配。不能仅凭设备已经通入保护气体,就认定坩埚处于适宜的使用环境中。
- 盛装物料:确认物料在相应温度和接触时间下是否会与钨发生反应。不同金属、化合物或熔融物料的相容性并不相同,不能仅凭材料类别笼统判断。
如果坩埚出现局部变薄、剥落或表面状态异常,应检查相应部位是否存在氧化、物料侵蚀或局部过热。表面变色可以作为观察线索,但单凭颜色不能确定具体原因。
四、从损伤位置入手,缩小排查范围
损伤形态有助于确定下一步的检查方向,但不能与某一种原因直接画等号。可以先记录裂纹、变形或材料损耗的位置,再与炉温、装料、支撑和气氛记录进行对照。
如果裂纹位于底部或底壁过渡区域,可以先检查底部支撑、局部温差、装料受力以及结构过渡处是否存在应力集中。
如果裂纹出现在侧壁或口沿,可以检查局部受热情况、装卸过程中是否发生碰撞,以及坩埚与周边部件是否发生不合理接触。
如果坩埚出现鼓胀、口沿变形或底部下陷,应核对实际温度、保温时间、装料重量、支撑方式和坩埚结构。
如果表面伴随变薄、剥落或明显异常,则应先核查炉内气氛和盛装物料的相容性,同时排除局部过热等因素。
对于疑似裂纹,不能只靠肉眼判断其深度和扩展程度。必要时应根据产品尺寸、结构和使用要求选择适当的检测方法。已经出现明显裂纹或严重变形的坩埚,不应未经评估就继续用于高温运行。
五、排除工况因素后,再核查材料与加工质量
如果运行参数和设备条件没有发现明显异常而坩埚仍反复损坏,就需要进一步核查材料与制造环节。坩埚的纯度是重要指标之一,但不能单独代表它的全部性能;材料组织、缺陷情况、加工状态和结构尺寸也可能影响其使用表现。具体需要检查的项目应结合产品制造路线和技术要求确定。
采购和质量验收阶段,可以关注以下内容:
1.材料文件:核对材料牌号、纯度及相关质量证明是否满足采购要求。
2.内部质量:根据产品制造方式和验收规范确认是否需要检查孔隙或其他内部缺陷,避免将单一检测项目当作所有产品的统一要求。
3.尺寸与加工:检查关键尺寸、壁厚分布和图纸公差是否符合要求,并留意边缘缺口、表面划伤等可能影响局部应力的异常。
4.结构适配:确认坩埚尺寸、形状、底部结构和支撑方式是否适用于实际装料量、加热方式及运行周期。
需要强调的是,一次开裂不能直接证明材料不合格,同样也不能在没有检测依据时将问题全部归因于操作不当。将产品资料、加工检验记录、设备参数和失效位置放在一起分析通常更有助于查明原因。
六、如何降低变形或开裂的风险?
降低坩埚的损伤风险需要从选型、安装、运行和维护几个环节共同保障,而不是只在出现问题后更换产品。
采购前,应明确工作温度、炉内气氛、盛装物料、装料量、保温时间、使用周期和尺寸要求,再据此确定坩埚的结构、材料以及验收标准。对于特殊工况,最好要求供应商提供实际使用条件和图纸,而不是只提供外形尺寸或要求某一纯度等级。
安装时应确保坩埚放置平稳、支撑合理,避免碰撞和局部集中受力。运行中应按照验证过的工艺控制升温、保温和降温过程,并维持适合的炉内气氛。若设备参数或装料方式发生变化,应留意其对坩埚的影响。
在维护阶段,可以持续记录每次运行的温度曲线、保温时间、装料情况和异常现象,并定期检查底部、侧壁、口沿及结构过渡区域。若出现重复损伤应尽量保留失效件和运行记录,以便进一步分析,而不只是直接更换。
总结
一旦出现变形或开裂,通常需要综合考虑热应力、高温载荷、炉内气氛、物料相容性、结构设计和制造质量。损伤位置只能提供排查线索,最终原因仍需结合运行记录和必要的检测确认。使用和采购环节应提前明确工艺条件、尺寸、结构、材料及验收要求,以降低产品与实际工况不匹配的风险。