伴随绿氢产业的快速扩张,电解水制氢设备正朝着大电流、高功率、长服役周期方向迭代。碱性电解槽、质子交换膜(PEM)电解槽是绿氢生产的核心装备,而双极板是电堆的关键零部件,它既要承担导电导热、输送介质流道的作用,又要长期面对对应体系下的电解液、高电位氧化、反复冷热交变等严苛工况。一旦极板出现腐蚀失效,接触电阻就会升高,就可能造成电解效率下滑、设备运维成本上涨,缩短电解槽整体服役周期等问题。传统基材以及常规防护手段较难适配大电流下的运行要求。在这一背景下,以钨、钼为代表的难熔金属不仅可作为电解槽内部功能构件和导电支撑件使用,也是等离子喷枪核心耗材(如阴极、喷嘴)及部分喷涂粉末的重要材料体系;热喷涂表面防护工艺则是当前双极板耐蚀改性的重要研究方向。
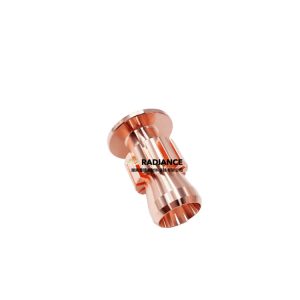
F4喷嘴(等离子喷涂)
一、电解槽极板的主要失效问题
不同技术路线的电解槽,其极板材料体系、工作环境和主要失效机制存在差异。对于金属极板而言,腐蚀、界面接触电阻变化及防护层性能衰减是需要重点关注的问题;在频繁启停或负载波动的工况下,热循环及相关机械应力也可能影响部件的长期稳定性。具体失效模式需结合PEM或碱性电解槽的结构与运行条件分别分析:
1.电化学腐蚀:PEM电解槽内部为强酸性高电位环境,对极板材料的耐腐蚀性提出了较高要求。不锈钢等低成本金属基材在缺乏适当防护时可能发生腐蚀;钛材具有较好的耐蚀性,但表面氧化膜可能增加界面接触电阻。材料腐蚀及相关离子释放是否会影响膜电极等关键部件需要结合具体材料、运行工况和测试结果判断。
2.冷热循环疲劳损伤:在频繁启停和负载波动的工况下,极板可能承受反复温度变化及相应的热应力。对于存在缺陷或涂层结合不充分的部件,长期循环可能引发裂纹扩展、涂层局部损伤等问题,进而增加腐蚀介质侵入的风险。
3.接触电阻性能衰减:基材腐蚀氧化后表面生成绝缘氧化层,极板接触电阻持续升高,电解过程功耗增加,造成不必要的电力浪费。对于钛基基材,原身氧化膜本身也会带来界面接触电阻抬升的问题,是否需要通过涂层或表面处理进行调控,需结合具体工况评估。
4.防护涂层失效:对于做过表面涂层防护的极板,还会遇到涂层剥落、孔隙渗透、电解液击穿涂层等问题,一旦防护层失效,基体腐蚀会快速加剧。
多重因素叠加之下,极板失效会提高电解槽检修频次,增加备件更换成本,拉低绿氢项目的经济性。只依靠改良基体材料很难同时平衡成本、导电性和长期抗腐蚀的需求,因此对于部分金属极板,采用耐蚀基材并结合表面涂层或其他表面处理技术是改善耐蚀性、界面接触电阻与综合成本的一种重要思路。
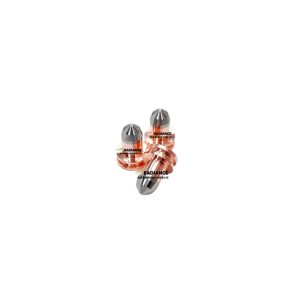
9MB电极
二、难熔金属的应用优势与现实短板
钨、钼这类金属熔点高,高温强度、导电导热性能优异。在氢能装备与等离子喷涂领域,钨、钼的应用价值主要体现在耐高温部件及相关材料体系中。例如它们可根据具体设计要求用于等离子喷枪的部分电极或相关耗材,也可作为特定涂层材料体系的组成成分。需要注意的是这些材料在不同部件中的应用条件存在差异,它在电解槽双极板及其他内部构件中的适用性仍需结合具体工况、材料性能和工程验证结果判读。
钼的熔点约为2623℃,导热导电性能较好,但在高温有氧条件下易氧化挥发。从工况匹配角度看:在 PEM 电解槽的强酸性高电位环境中,钼及其合金的耐电化学腐蚀能力有限,腐蚀产物还可能污染膜电极;在碱性电解槽环境中,钼的耐蚀表现则需结合碱液浓度、温度和电位进一步评估。即便选用 TZM、钼镧等钼合金,抗蠕变、抗热冲击性能有所改善,但能否长期抵御对应体系下的电解液侵蚀,仍需试验验证。
钨的熔点更高,耐烧蚀和高温力学性能突出,因此在等离子喷枪阴极等需要长期承受电弧热负荷的部件中应用较为成熟。但钨材室温脆性明显,大尺寸板材轧制与深加工成形难度大,材料成本较高,直接用作 PEM 或碱性电解槽双极板基体,在加工经济性和成形性上均不具备优势。
综合来看,钨、钼在耐高温部件、部分喷涂耗材及特定涂层材料体系中具有应用价值,对于电解槽双极板基体其适用性还需结合PEM或碱性电解槽的具体工况综合评估。兼顾成本与耐腐蚀的可行思路,是选用普通金属或钛材作为基体,配合喷涂工艺制备耐蚀导电候选涂层;依靠涂层阻隔电化学侵蚀,基体材料保证结构强度,同时控制加工成本。
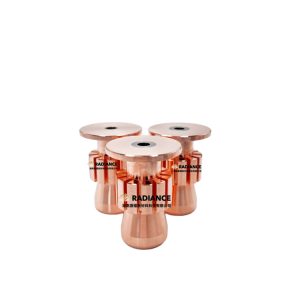
F4喷嘴(等离子喷涂)
三、等离子喷涂制备极板防护涂层工艺稳定的关键在哪里?
对于采用表面涂层方案的双极板而言,最终性能不仅取决于基体和涂层材料的选择,也与涂层制备过程的稳定性密切相关。因此除了关注涂层体系本身,还需要进一步考察等离子喷涂设备的运行状态及核心耗材的质量稳定性。等离子喷涂可以制备金属、金属陶瓷、导电陶瓷等多种涂层,涂层厚度可控,适合作为双极板耐蚀导电改性的候选工艺。需要客观说明的是:等离子喷涂可用于制备双极板候选防护涂层,但其最终能否满足要求,取决于涂层材料体系、孔隙结构、层间结合状态、工艺参数及后处理方式,耐电化学腐蚀性、界面接触电阻和长期稳定性均需要结合具体电解槽(PEM或碱性)的工况进行验证,不能简单认为该工艺本身即可普遍保证这些性能。氢能极板对涂层品质要求极高,涂层孔隙率、结合强度、杂质情况都会直接影响极板服役表现。
不少生产企业严格选用指定喷涂粉末、设置标准工艺参数,依旧出现涂层孔隙偏大、局部夹杂杂质、不同批次产品性能差异大等问题。很多时候问题根源不在于喷涂粉末,而是喷枪核心易损耗零部件。
等离子喷涂的阴阳极长期处于高热负荷和电弧作用环境中,持续运行可能造成烧蚀、内孔磨损和几何尺寸变化,进而影响电弧稳定性及焰流状态。当阴阳极出现不均匀烧蚀或内孔形貌改变时,可能影响电弧状态及焰流特征,进而改变粉末的加热、熔融和沉积过程。在特定工况下这些变化可能增加涂层质量波动的风险,但实际影响程度还需结合喷枪运行的参数、粉末状态、涂层显微结构及结合性能测试综合判断。
针对电解槽极板这种对纯度要求很高的工件,除了选对涂层粉末,更要保证喷枪耗材本身的品质稳定性。喷嘴要保证尺寸精度和内孔形貌稳定,以维持气体流场稳定,才有利于涂层厚度均匀、孔隙可控,缩小不同批次极板之间的性能差异。
四、基体升级与喷涂涂层两种技术路线的适用场景
在极板升级选型时,很多研发与生产企业会面临选择难题,究竟是升级基体材料,还是依靠喷涂涂层做防护?这里可以理清两类路线的适用场景与边界:
1.基体路线:钛板是 PEM 电解槽双极板的常见候选基材之一,其耐酸性较好,但表面自然氧化膜可能抬升界面接触电阻,是否需要额外涂层或表面处理,应结合接触电阻指标、工作电位和寿命要求综合判断。至于特种钼合金板材其耐高温和导电性能有一定特点,但在 PEM 强酸性环境下的耐蚀性、在碱性工况下的长期表现以及大尺寸板材加工成熟度均有待更多验证,目前可作为探索性材料方向跟踪,不宜与已经较多应用的钛基或不锈钢基方案并列视为成熟路线。
2.基材+等离子喷涂涂层路线:以不锈钢、普通钛材做基体,通过等离子喷涂制备耐蚀导电功能涂层。基体负责保障力学性能、加工性与成本优势,涂层承担抗腐蚀与界面导电功能。该路线具备研究潜力和工程应用前景,但在面向电解槽长寿命、高一致性要求时,仍需在批次稳定性、孔隙控制、结合强度和长期工况考核等方面继续积累,现阶段不宜直接等同于已经成熟的大规模量产方案。
实践中有几类常见认识需要留意:第一,钨、钼用于双极板材基体时,需要充分评估其在目标电解槽工况下的耐蚀性、界面接触电阻、加工成形能力以及综合成本 ;第二,不能只关注喷涂粉末,喷枪阴阳极耗材状态对电弧稳定性和涂层质量的影响应纳入工艺管控;第三,耗材选型不宜只以采购价格为依据,还应结合使用寿命、维护频次和涂层质量稳定性综合评估。
五、电解槽迭代对难熔金属与喷涂耗材提出的新需求
国内电解槽装备正朝着更高电流密度、更长寿命、适配风光波动性电源方向发展,对极板综合性能要求持续提升,也带动上游配套材料与等离子喷涂耗材同步升级。
一方面,从材料研发角度看难熔金属深加工件可进一步关注材料纯度、组织均匀性以及尺寸稳定性;对于需要承受热循环的钼合金构件可根据具体应用条件开展抗热疲劳和长期稳定性评估。另一方面,随着喷涂产线向连续化、自动化生产发展,喷枪阴阳极等易损部件不仅需要具备良好的耐高温和抗烧蚀性能,还应关注使用寿命、尺寸一致性以及批次稳定性。通过控制耗材磨损和异常烧蚀,有助于减少非计划停机并降低喷涂过程中发生质量波动的风险。
总结
随着绿氢产业逐步规模化,极板耐腐蚀、长寿命已经是电解槽发展必须面对的核心问题。钨、钼等难熔金属凭借优异的耐高温和导电性能,在喷枪耗材、功能构件及部分涂层体系中具有明确价值,但也要正视材料本身在耐蚀性、成形性和成本上的约束,不能直接拿来制作大尺寸极板基体。喷涂的防护涂层是实现极板“低成本基体+高性能表面”的重要技术路径之一,其工程化表现仍需结合具体电解槽工况持续验证。
想要获得合格的极板防护涂层,涂层粉末、工艺参数固然重要,但喷枪阴阳极这类易损件的品质同样影响最终成品良率。对于等离子喷枪耗材,背铸工艺、材质致密性和尺寸精度可以作为制造质量的考察因素,其意义主要在于提升材质一致性、结构与内孔质量、装配一致性和运行稳定性;至于对最终涂层孔隙率、杂质含量和电弧状态的影响,仍需结合实际工况与涂层检测结果综合判断。