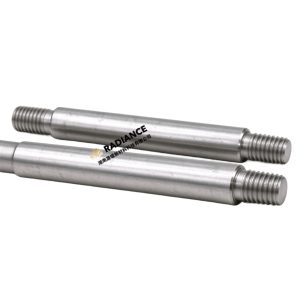
在电阻焊过程中,电极是传递电流和施加压力的重要部件。电极材料的选择不仅影响焊接过程中的热量分布,还会影响焊点质量、表面状态以及电极自身的使用寿命。对于钢板焊接,铜合金电极通常是常见选择;而在铜线、铜箔等高导电材料的焊接中,钨、钼以及钨铜材料也具有一定的应用价值。
为什么不同工件需要搭配不同的电极材料?关键在于工件的导电性、接触状态、焊接方式和热量分配,电极选材不能只看熔点或电阻率,而要结合具体工况判断。
一、电阻焊的热量从哪里来?
电阻焊利用电流通过工件及其接触界面时产生的电阻热,使连接区域达到所需的温度状态,并在压力作用下形成连接的一种焊接方法。对于熔化焊,连接界面局部达到熔化状态;对于某些固相电阻焊过程,则主要通过加热和压力实现连接。
在简化条件下,电阻热可以用公式表示:Q=I2Rt 其中:Q表示产生的电阻热;I为焊接电流;R为电阻;t为通电时间。该公式用于说明电流、有效电阻和通电时间与发热量之间的关系。实际焊接时,电流和接触电阻会随温度、压力、表面状态及接触面积变化,因此热量分布并非由单一电阻率决定。
电极通常承担几项主要功能:将焊接电流传递至工件;施加并传递焊接压力;通过端部形状和尺寸影响电流密度及接触状态;在焊接过程中及焊后带走部分热量。由此可见,电极材料需要在导电性、导热性、强度、硬度和高温性能之间取得平衡。
二、为什么不同金属需要不同的电阻焊电极材料?
电阻焊中的热量主要来自工件本体电阻以及工件之间、工件与电极之间的接触电阻。各部分的发热比例会随材料组合、表面状态、压力、电极几何形状和焊接参数而改变。电极材料既影响电极接触界面的电阻特性,也影响热量从焊接区向电极传导的速度。
当焊接对象是钢、镍等电阻相对较高的金属时,工件及连接界面通常较容易形成所需的电阻热。此类应用多采用导电、导热性能较好的铜合金电极,以传递电流、承受压力,并避免电极端部出现过度发热和快速损耗。
铜、铝等高导电材料的电阻和导热能力较高,焊接时热量容易扩散,连接界面不易形成足够集中的热量。在部分微电阻焊或高导电材料连接工况中,可以考虑使用钨、钼等电阻率较高的难熔金属电极,或钨铜等复合材料。此类电极可改变电极端部及接触区域的发热与散热条件;在一些应用中,热量会先在难熔金属电极端部产生,再传递至待连接材料。
需要注意的是,不能简单理解为电极电阻率越高,焊接效果就越好。电极端部发热过多也可能导致电极开裂、磨损或工件表面质量下降。工件厚度、接触面积、电极形状、压力、冷却条件和电流参数都需要一并考虑。
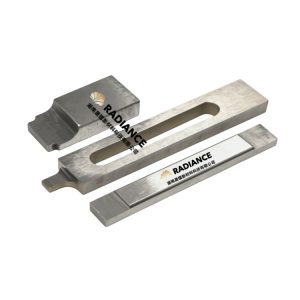
三、钨、钼与钨铜电极的材料差异
在电阻焊应用中,钨、钼和钨铜具有不同的材料特点,适合的使用条件也有所区别。
1.钨电极:高熔点与高温强度优势明显
钨的熔点约为3410°C,具有较高的硬度和高温强度,电阻率也明显高于常见铜合金。在铜线、铜箔等高导电材料的某些电阻焊应用中,钨电极可以利用其较高电阻率改变电极端部的发热情况,并凭借较好的高温性能保持端部形状。
钨电极的优势主要体现在耐高温、抗软化能力较好以及端部耐磨性较高等方面。但钨室温塑性较低,材料状态和加工工艺对其韧性有较大影响;在局部应力集中、装配不当或热循环较剧烈时,存在开裂或崩损的风险。因此,钨电极更适合经过工艺验证的特定工况,并非所有电阻焊场景的通用选择。
2.钼电极:兼顾高温性能与加工适应性
钼的熔点约为2623°C,同样属于难熔金属,具有较好的高温性能。与钨相比,钼通常更容易进行机械加工,在一些应用中可以作为兼顾性能和加工成本的选择。钼的硬度、强度及抗热冲击表现会受到纯度、晶粒状态、加工方式和热处理工艺影响,不能脱离具体材料状态作绝对比较。
在铜线、铜箔及其他高导电材料的特定连接工况中,钼电极可作为备选方案。实际使用时仍需评估电极端部温升、机械载荷、热循环和磨损情况,并通过试焊确认其适用性。钼并不意味着在所有条件下都优于钨,两者应根据工况和使用表现进行选择。
3.钨铜电极:兼顾导电、导热与耐热性能
钨铜是一种由钨和铜组成的复合材料。由于钨和铜在常规条件下互溶度有限,工业上通常采用粉末冶金、液相烧结或铜熔渗等工艺制备。钨提供较高的熔点、硬度和抗电弧侵蚀能力,铜则有助于提高材料的导电、导热性能。
钨铜材料的性能与钨、铜比例、组织均匀性和致密度等因素有关。一般而言,钨含量提高时,材料的硬度和耐热性能通常增强,而导电导热能力会相应降低;铜含量提高时,导电、导热性能通常改善,但高温承载能力和耐软化表现也需要结合具体牌号评估。
因此,钨铜电极并不是简单地将钨和铜的优点叠加,而是通过成分和组织设计,在导电性、导热性、硬度以及耐热性之间取得平衡。在部分高导电材料连接、凸焊镶件或需要兼顾耐磨与导电的电极结构中,钨铜可以作为候选材料,但仍需根据电极功能和焊接工艺验证。
四、不同焊接场景下,电极材料应该如何选择?
电极材料的选择应从工件材料、焊接方式、接头结构和热量分布等方面综合判断,以下场景可作为初步选材思路。
场景一:钢板电阻点焊
钢板及部分不锈钢材料的电阻点焊通常采用铜合金电极。铬锆铜等材料兼具较好的导电性、导热性和一定的强度,是常见的电极材料选择。对于不同强度等级、厚度和表面镀层的钢板,还需要结合电极端面尺寸、形状、压力及焊接参数进行调整。
场景二:铜线、铜箔及高导电材料焊接
铜具有较高的电导率和导热率,焊接时热量容易向周围扩散,连接区域的热量控制相对困难。在部分微电阻焊应用中,可以考虑使用钨或钼等难熔金属电极,利用其较高电阻率和较低的热扩散能力改变局部热平衡;钨铜则可用于对导电性、耐热性和机械性能有综合要求的特定电极结构。
对于铜箔等薄型材料,除材料本身外,还应重点控制电极端部形状、接触面积、压力和通电时间,避免压痕、烧损或连接不稳定。以上仅为选材方向,不能将某一种材料与某一类工件作固定的对应,最终仍需通过试焊和工艺评估确定。
场景三:凸焊及局部集中加热
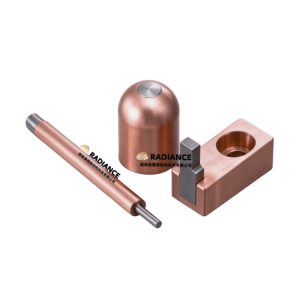
凸焊通过工件上的凸点或局部接触区域集中电流和压力,电极通常需要承受较大的机械载荷,并保持稳定的支撑和导电条件。部分凸焊工况会采用铜合金电极本体配合钨铜等耐磨镶件的结构,以满足不同部位对导电、导热、硬度和耐热性的要求。
是否采用钨、钼或钨铜镶件,需要结合凸点尺寸、焊接材料、压力和电流参数确定。对于复合电极,还应关注镶件与基体之间的配合、连接质量和尺寸精度,避免因结合缺陷影响电极性能。
五、电极材料选对了,为什么仍然可能出现焊接问题?
电极材料只是影响电阻焊质量的因素之一。即使材料选择合理,如果电极端部形状、焊接压力、冷却条件或工艺参数不匹配,仍可能出现焊电尺寸波动、表面压痕、飞溅或电极损耗加快等问题。
1.电极端部形状。端部尺寸和形状会影响接触面积、电流密度以及热量分布。接触面积过大或过小,都可能改变局部加热状态,因此应根据工件厚度、接头形式和焊接要求确定端部几何尺寸,并按需要定期修磨。
2.电极压力。电极压力会改变电极与工件、工件与工件之间的接触状态,进而影响接触电阻和热量分布。压力过大或过小都可能带来问题,需要与电流和通电时间配合调整。
3.冷却条件。对于连续工作的电极,合理的冷却有助于控制电极温度,减少热量积累,并降低电极软化和过早损耗的风险。冷却效果还与电极内部水道、流量、进水温度及结构设计有关。
4.焊接参数。焊接电流、通电时间和电极压力需要协同设定。更好电极材料后,原有参数未必仍然适用,通常需要重新进行工艺验证。仅通过更换电极材料,往往无法解决所有焊接质量问题。
六、从材料选择到精密加工:电极制造需要关注什么?
材料本身的性能只是基础,最终产品的加工质量和结构设计同样重要。以钨、钼和钨铜电极为例,在制造过程中需要关注以下几个方面。
1.材料性能的一致性。材料成分、密度、硬度、电导率和组织状态等指标,会影响电极的导电、导热、耐磨及高温表现。对于钨铜材料,还应关注钨铜比例、致密度和组织均匀性,并根据具体用途确认检验要求。
2.电极尺寸与端部精度。电极端部尺寸和形状直接关系到接触状态及电流分布。精密焊接应用中,应控制尺寸公差、端部轮廓和表面质量,确保电极与设备及工件匹配。
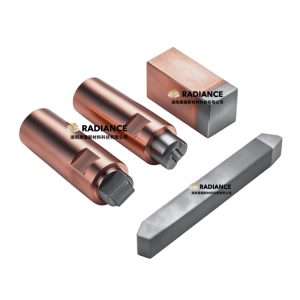
3.复合结构的结合质量。对于铜镶钨、铜镶钼或其他复合电极,材料之间的连接或镶嵌质量是重要的制造控制环节。如果结合区域存在孔隙、裂纹或配合不良,可能影响导电、导热和机械可靠性。
4.根据工况进行定制。不同设备、工件和焊接方式对电极的结构与尺寸要求可能存在较大差异。选型时,建议明确工件材质及厚度、焊接方式、设备参数、电极安装结构和预期使用寿命,以便开展针对性的材料选择与加工设计。
总结
电极选材并不是寻找某一种性能最好的材料,而是根据工件特性和焊接条件,合理控制电流传递、局部发热和热量散失。钢板等常见材料的电阻焊通常采用铜合金电极;在铜线、铜箔等高导电材料的特定连接工况中,钨、钼及钨铜也可作为候选材料。
钨、钼和钨铜各有特点,实际选择需要结合焊接方式、工件厚度、接头结构、工艺参数及电极寿命要求综合判断。材料选择、精密加工与电极结构设计相互配合,才能更好地满足不同电阻焊工况的使用需求。